 E -mail:
 Tel:+86-13486478562

 Taal
Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Oppervlaktetechniek · Snijgereedschappen
Een PVD-coatingmachine is een kapitaalbeslissing, vermomd als een chemische beslissing. Depositiemethode, vacuümintegriteit, opspanning en procescontrole bepalen of het zichzelf terugbetaalt.
Een hardmetalen vingerfrees die na veertig minuten kapot gaat in roestvrij staal is zelden een metallurgisch probleem. In de meeste gereedschapswerkplaatsen is het een coatingprobleem, en dus een probleem met de coatingmachine. De coater die u installeert, regelt de hechting, dichtheid en uniformiteit van de dikte – drie variabelen die bepalen of uw gereedschap zes keer langer meegaat of slechts iets langer dan ongecoat.
Elke PVD-coating op een snijgereedschap is op dezelfde manier opgebouwd: de kamer wordt leeggepompt, plasma wordt gegenereerd, coatingmateriaal wordt verdampt uit een bron en film groeit atoom voor atoom op het oppervlak van het gereedschap. Vacuümkwaliteit en afzettingscontrole vormen die film. Een laag afgezet nabij 5 x 10 −3 Pa met een onstabiele pomptrein zal niet dezelfde dichtheid hebben als een die is afgezet in de buurt van 5 × 10 −4 Pa met stabiel pompen. Hardheidscijfers voor TiN of AlTiN gaan uit van een dichte film; Afbladderen tijdens gebruik is bijna altijd een hechtingsfout die in de kamer is begonnen.
Voor snijgereedschappen zijn de gevolgen direct. Coatings zijn 2 tot 4 µm dik, en een variatie van een halve micron over het harkvlak verandert de randgeometrie; een fluit met meer coating veroorzaakt slingering en trillingen op het eerste onderdeel. Een gereedschapsmachine moet daarom herhaalbare bias, stabiele plasmadichtheid over het hele rack en procesregistraties per batch leveren - niet alleen een hoog depositiepercentage .
| Coating | Typische hardheid | Belangrijkste voordeel | Algemene gereedschapstoepassingen |
|---|---|---|---|
| TiN | ~ 2.300 hoogspanning | Algemene slijtvastheid, sterke hechting | HSS-boren, tappen, vingerfrezen |
| TiCN | ~3.000 hoogspanning | Hogere hardheid, lagere wrijving | Hardmetalen vingerfrezen, boren in gietijzer |
| AlTiN | ~3.300 hoogspanning | Hete hardheid, oxidatieweerstand | Hogesnelheidsbewerking van gelegeerd en roestvrij staal |
| ZrN | ~ 2.600 hoogspanning | Lage wrijving, goede randvastheid | Gereedschappen voor non-ferro materialen |
| DLC | ~ 2.000–2.800 hoogspanning | Zeer lage wrijvingscoëfficiënt | Bewerken van aluminium en kunststoffen; schimmel gereedschap |
De meeste coaters voor productiegereedschappen vertrouwen op kathodische boogionplating. Boogbronnen genereren een dicht, sterk geïoniseerd plasma dat films vormt met uitstekende hechting – de eigenschap die er het meest toe doet wanneer een snijkant duizenden keren per minuut wordt geladen en gelost. Het nadeel zijn macrodeeltjes: metaaldruppels kunnen zich in de film nestelen en ruwheid creëren die de standtijd van het gereedschap bij nabewerkingen verkort. Gefilterde boogbronnen verminderen dit, maar druppelcontrole blijft een afweging op systeemniveau.
Magnetronsputteren vermijdt druppels volledig. Films zijn gladder en kunnen bij lagere substraattemperaturen worden aangebracht, wat geschikt is voor zeer scherpe randen. Het zwakke punt is een lagere afzettingssnelheid, en de filmdichtheid hangt sterk af van de spanning die op het gereedschapsrek wordt uitgeoefend. Dit is de reden waarom verschillende middelgrote machines boogbronnen en sputterkathodes in één kamer combineren, waardoor een gereedschapskamer boog AlTiN kan draaien en DLC-batches kan sputteren zonder twee systemen te bezitten.
Een coating op een snijgereedschap is geen oppervlaktelaag; het is het contactoppervlak. Als het niet dicht, uniform en goed hechtend is, wordt de rand aangetast voordat de spil draait.
Een coater is een verzameling subsystemen die specificaties voor honderden batches moeten bevatten. Begin met het vacuümpakket: diffusiepompen zijn robuust en zuinig, terwijl turbomoleculaire pompen een schoner hoog vacuüm en snellere cycli bieden voor een hogere prijs. Voor gereedschapscoating moet de basisdruk lager zijn dan 5 × 10 −3 Pa, met een herhaalbare afpomptijd: elke extra minuut is een directe kostenpost voor de batch.
Een praktisch startpunt is studeren hoe ervaren gereedschapswinkels het selectieproces benaderen voordat u offertes gaat vergelijken. Het verschil tussen een machine die de acceptatie doorstaat en een machine die jarenlang presteert, zit meestal in deze details.
Als boren, vingerfrezen en frezen uw productie domineren, is een speciaal gebouwde coatingmachine voor vacuümsnijgereedschap met boogbronnen en armaturen op gereedschapslengte meestal een directer antwoord dan een decoratieve coater.
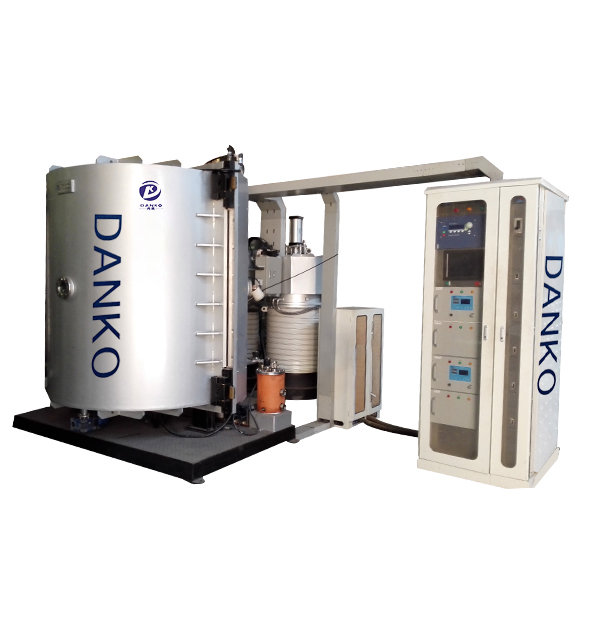
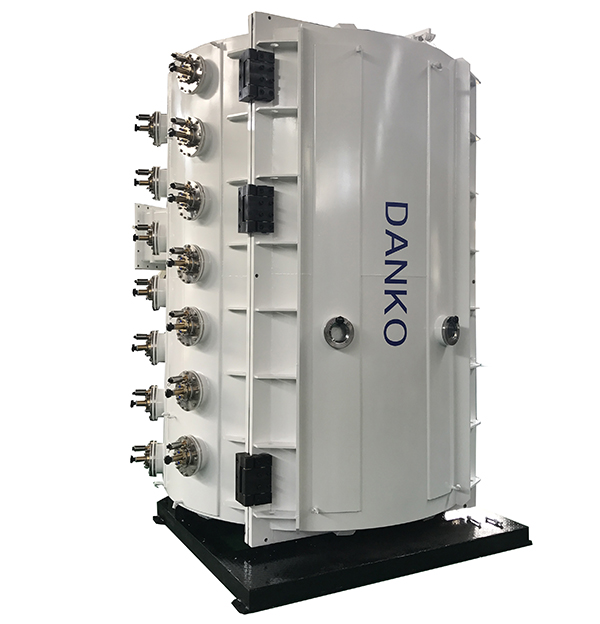
 Vacuümboogcoatingmachine voor snijgereedschappen Een speciaal gebouwde coater met boogbronnen en gereedschapslengtebevestigingen ondersteunt TiN, AlTiN en andere harde films op boren en vingerfrezen, geschikt voor werkplaatsen die zich richten op de bewerking van staal en gietijzer. Bekijk Product →
Maak een lijst van de coatings die u vandaag gebruikt en die u volgend jaar plant. Winkels die staal en gietijzer bewerken, dekken de meeste klussen met TiN en AlTiN uit boogbronnen. Titaniumlegeringen en hittebestendige superlegeringen duwen de specificatie in de richting van AlTiN of AlCrN met een hoge substraatbias. De bewerking van aluminium en koper beloont DLC of andere films met lage wrijving, waarvoor meestal een koolstofbron of een speciale sputterconfiguratie nodig is.
DLC is de meest gevraagde tweede coating onder gereedschapswinkels met hun eerste coater. Het is niet zomaar een donkere laag: de lage wrijving onderdrukt de snijkantopbouw bij het snijden van aluminium, kunststoffen en composieten. Maar het procesvenster is smaller dan voor TiN. Harde DLC vereist een stabiele controle over de koolstofvoorloper en een zorgvuldig ionenbombardement tijdens de kernvorming; anders blijft de film grafiet en biedt deze weinig bescherming tegen slijtage.
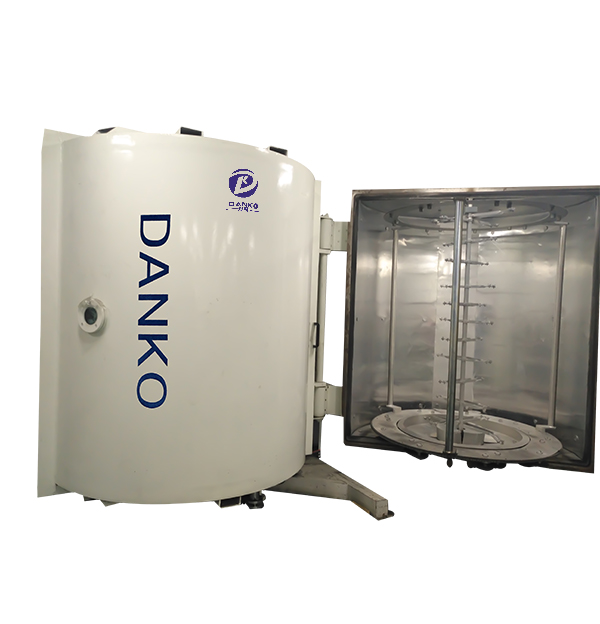
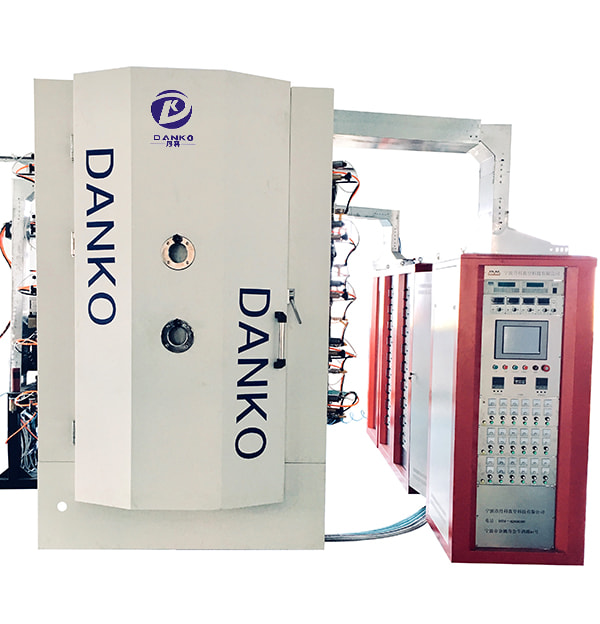
 DLC-vacuümplatingsysteem voor harde films Dit PVD/PECVD-systeem zet amorfe koolstoffilms met lage wrijving af voor aluminium, kunststoffen en composieten. Het richt zich op het smalle procesvenster voor harde DLC met stabiele controle van koolstofvoorlopers. Bekijk Product →
Bespreek uw verwachte coatingmengsel met de leverancier van de apparatuur voordat u de kamergrootte kiest. Met een machine voor harde oppervlakken die boog- en sputterbronnen combineert, kunt u in één workflow schakelen tussen metallurgische en op koolstof gebaseerde coatings, waardoor u beter elke batch kunt laden.
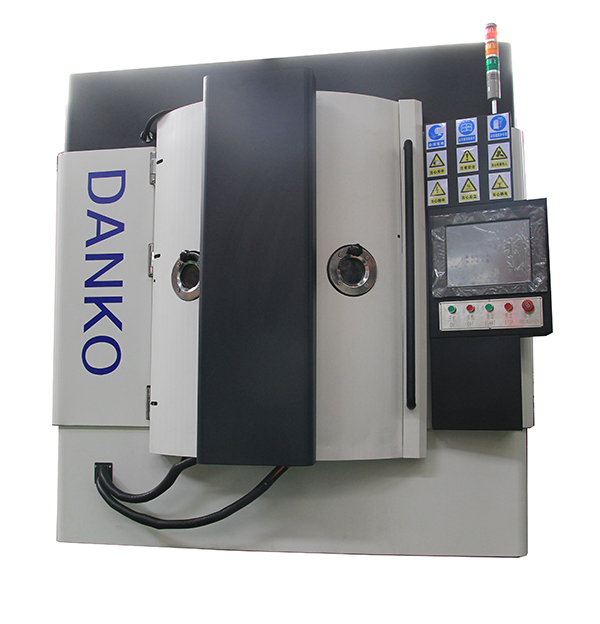
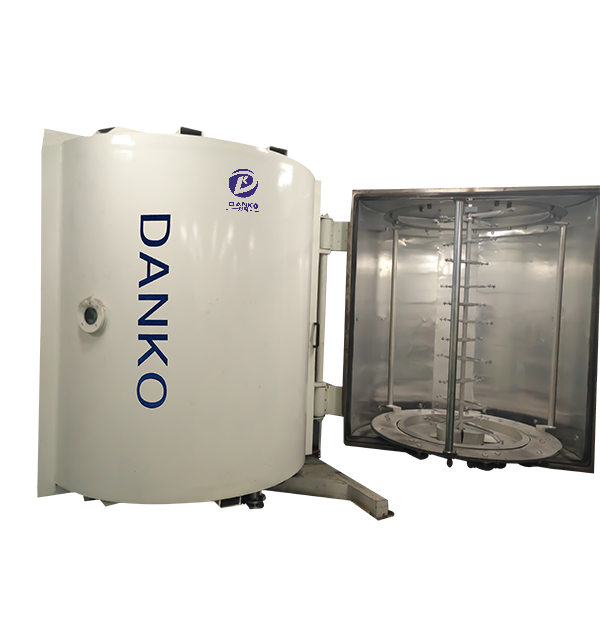
 PVD-machine voor harde oppervlaktecoating voor gereedschap Een gecombineerd boog- en sputterplatform dat metallurgische en op koolstof gebaseerde films in één workflow verwerkt. Handig voor het vergelijken van kamerontwerpen en armatuurindelingen bij het evalueren van de jaarlijkse verbruiksartikelen. Bekijk Product →
Een PVD-coatingmachine is een kapitaalaankoop, maar de jaarlijkse kosten worden opgeslokt door doelstellingen, procesgas, elektriciteit, vacuümpompolie en onderhoud. Titanium- en aluminiumdoelen slijten gestaag; chroom en grafiet gedragen zich anders. Door reactieve afzetting wordt de olie van de diffusiepomp sneller afgebroken, en sputterkathodes moeten periodiek worden gereconditioneerd. Vraag naar het verbruik per batch en vergelijk de cijfers op uw shortlist; een assortiment gereedschappen en mallen coatingmachines is handig bij het vergelijken van kamerontwerpen en armatuurindelingen.
De doorvoer maakt ook deel uit van de kosten: een coater die vier uur moet worden leeggepompt voordat hij elke drie uur kan draaien, dwingt een tweeploegendienst om capaciteit op te offeren. Afpomptijd en leksnelheid zijn capaciteitsgetallen , geen technische details.
De juiste PVD-coatingmachine voor snijgereedschappen is niet degene met het hoogste hardheidscijfer op papier; het is degene waarvan de vacuümstabiliteit, bronconfiguratie, opspanning en ondersteuningsworkflow passen bij de tools die u daadwerkelijk produceert. Dichte hechting, uniforme dikte en herhaalbare controle zijn de kenmerken van de gemeten standtijd. Koop het als productiesysteem – schoonmaaklijn, randvoorbereiding, armaturen, onderhoud – en het betaalt zichzelf terug door minder vervangingen en betere afwerkingen.
Begin met je vijf belangrijkste tools. Als de machine de juiste samenstelling met de juiste hardheid kan aanbrengen en op elke rekpositie hetzelfde resultaat kan leveren, heeft u uw antwoord gevonden.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -mail: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China