Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Een spiegelreflector is niet alleen een cosmetisch oppervlak. Het is een precisiecoating die onder vacuüm wordt geproduceerd en de machine die deze aanbrengt, bepaalt de optische prestaties en levensduur van de koplamp.
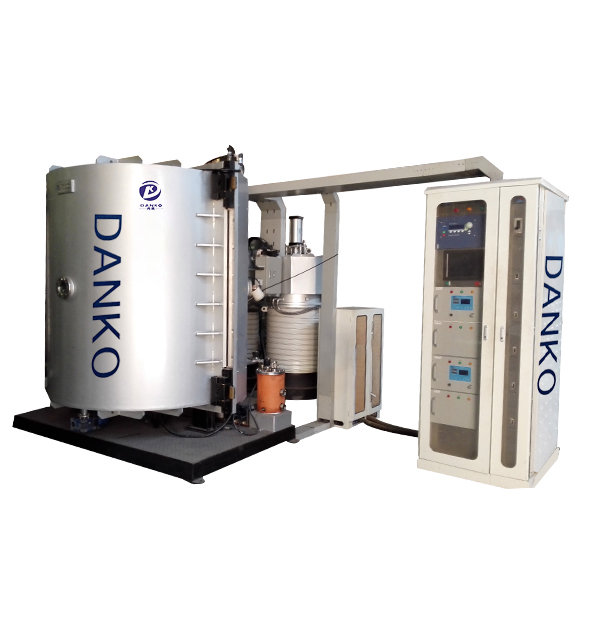
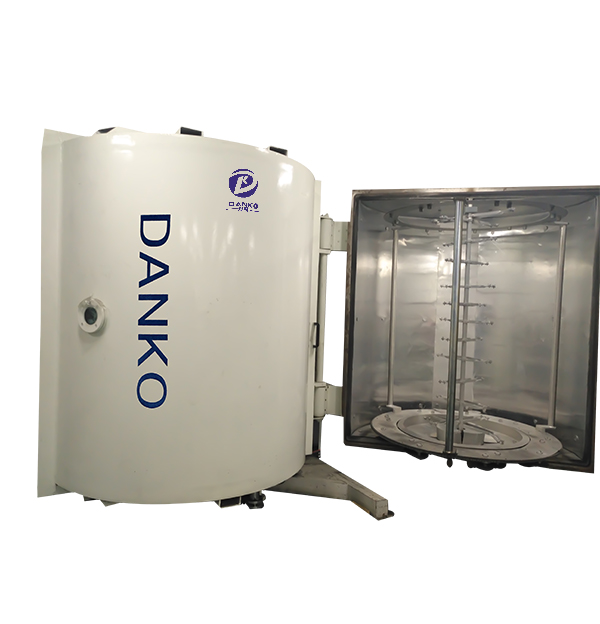
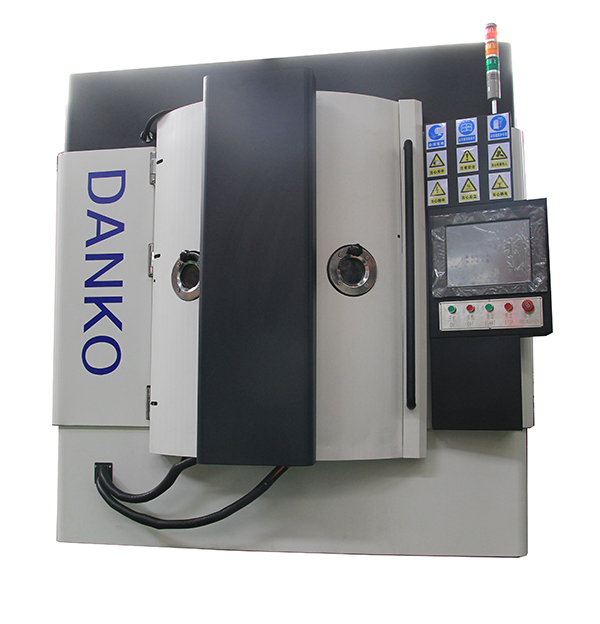
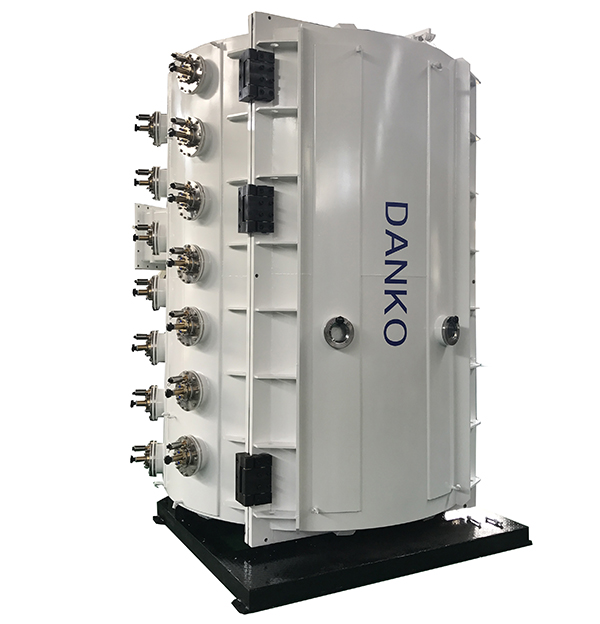
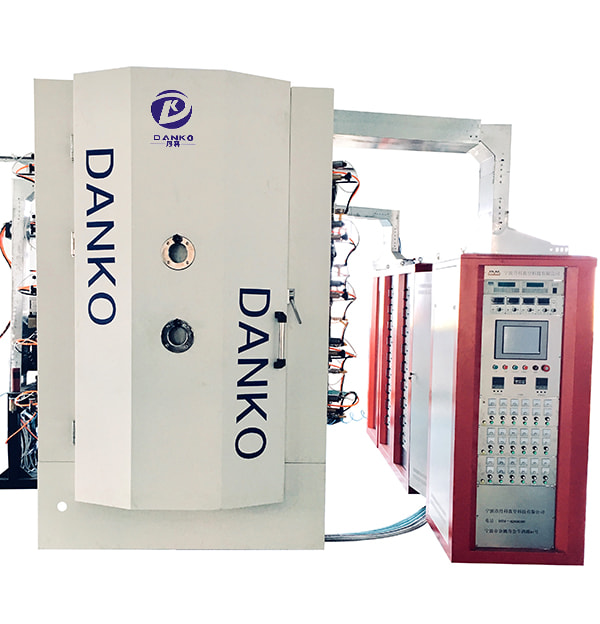
Als u door een willekeurige productielijn voor autokoplampen loopt, is de reflectorbeker het onderdeel dat in het oog springt. Binnen enkele seconden wordt een gegoten kunststof drager omgezet in een perfect reflecterend onderdeel. Wat lijkt op een eenvoudige metalen afwerking, is eigenlijk een dunne film die is ontworpen om de geometrie van de straal te behouden bij blootstelling aan hitte, vocht, trillingen en UV. Het systeem dat deze film aanbrengt is een autolicht-PVD-coatingmachine.
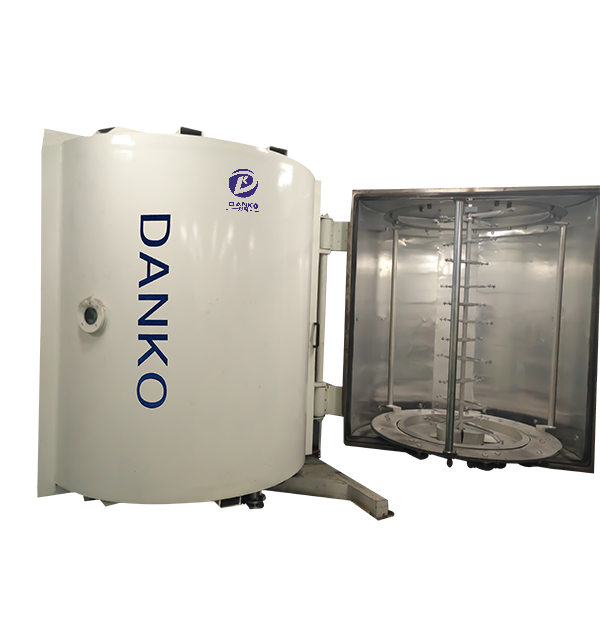
PVD staat voor Physical Vapour Deposition. Het proces vindt plaats in een afgesloten vacuümkamer, waar een vaste metaalbron wordt verdampt of gesputterd en vervolgens op het reflectoroppervlak wordt gecondenseerd. Voor autoverlichting is aluminium de meest voorkomende coating, soms bedekt met een beschermende oxidelaag. Het resultaat is een dichte, uniforme metaalfilm die het bekende spiegeleffect achter de lamp creëert.
Autoreflectoren verschillen op één fundamentele manier van sierlijsten of hardwarecoatings: het zijn optische componenten. De coating moet meer doen dan er helder uitzien. Het moet diffuus licht van de lamp reflecteren in een gecontroleerd bundelpatroon, die prestaties behouden na temperatuurwisselingen en de hechting behouden aan polymeren die uitzetten en krimpen.
Typische vereisten voor een A-oppervlaktereflectorlaag zijn onder meer een reflectiewaarde van meer dan 90% in het zichtbare bereik, een filmdikte in het bereik van 50–200 nm voor aluminium en weerstand tegen thermische blootstelling die 120–180 °C kan bereiken in de buurt van lampen met een hoog vermogen. Hetzelfde onderdeel kan ook te maken krijgen met zoutnevel en vocht in de voertuigomgeving. Deze omstandigheden diskwalificeren veel generieke decoratieve coatings die goed werken op statische onderdelen, maar falen onder autostress.
| Methode | Reflectiviteit | Hechting op kunststof | Milieubelasting | Typisch autogebruik |
|---|---|---|---|---|
| PVD-aluminium | 90% | Hoog bij juiste voorbehandeling | Laag; vacuüm proces | Koplamp- en mistlampreflectoren |
| Chemische verzilvering | 85–90% met beschermlaag | Middelmatig; gevoelig voor polymeeroppervlak | Hoog; chemisch afval | Decoratieve interieuronderdelen, enkele optieken |
| Gegalvaniseerd chroom | 70-80% | Lager op niet-geleidend plastic | Afvalwater van zware metalen | Niet-optische sierstukken |
Dat is de reden waarom een PVD-coatingmachine die voor autolampen is gebouwd, niet alleen is gespecificeerd vanwege de vacuümprestaties, maar ook vanwege de mogelijkheid om een optische afwerking gedurende een hele productieploeg te herhalen. Uniformiteit, diktecontrole en deeltjesvrije depositie zijn de maatstaven die ertoe doen.
Ongeacht de gebruikte vacuümtechnologie volgt de coatingcyclus dezelfde logica. Onderdelen worden gereinigd en op een roterend rek in de kamer geladen. De kamer wordt leeggepompt tot een werkvacuüm, meestal in het bereik van 10 −2 tot 10 −3 Pa voor verdamping, zodat metaalatomen kunnen reizen zonder in botsing te komen met gasmoleculen. Na een glimontladingsreinigingsstap wordt de afzettingsbron bekrachtigd en bedekt de metaaldamp het blootgestelde oppervlak van de reflector.
Voor lampreflectoren is thermische verdamping met een aluminiumdraad nog steeds de meest gebruikte route, omdat hierdoor bij hoge depositiesnelheden een heldere, dichte film ontstaat. Magnetronsputteren wordt gebruikt wanneer de coating een superieure hechting moet hebben of wanneer een legeringsfilm vereist is. Sommige systemen combineren beide in één kamer, waardoor een gesputterde beschermlaag onmiddellijk na de reflecterende laag kan worden afgezet zonder het vacuüm te verbreken.
De belangrijkste variabelen op machineniveau zijn de pompsnelheid, de rotatiegeometrie en de afzettingscontrole. Bij een langzame afpomping ontstaat er resterende waterdamp die de hechting vermindert; een statische armatuur creëert een niet-uniforme film op diepe reflectorbekers; een onstabiele voedingssnelheid veroorzaakt strepen op het reflecterende oppervlak. Dit is de reden waarom ervaren operators bij het beoordelen van een machine verder kijken dan de maximale kamergrootte. Voor een breder beeld van hoe op vacuüm gebaseerde metallisatie de verlichtingsproductie verandert, zie onze eerdere opmerking over de vacuümcoatingtechnologie voor autolampen.
Een reflectorlaag hoeft niet op elke vierkante millimeter perfect uniform te zijn, maar wel op elk onderdeel herhaalbaar.
Niet elke autolicht-PVD-coatingmachine is ontworpen voor dezelfde werklast. Een kleine laboratoriumeenheid en een massaproductiesysteem kunnen beide aluminium deponeren, maar hun werkingsvensters zijn totaal verschillend. Wanneer u uw vereisten definieert, druk dan op deze vijf gebieden:
Voor verlichtingsfabrikanten die de reflector en het buitenlamppakket in één proces integreren, kan het toepassingsgebied ook het coaten van de binnenoppervlakken van de koplamp- en achterlampbehuizingen omvatten. Deze onderdelen hebben een verschillende geometrie, maar dezelfde behoefte aan een lage defectdichtheid en een reproduceerbaar optisch uiterlijk.
Veel kopers vergelijken coatingmachines op prijs, kamergrootte en opgegeven cyclustijd. Dat zijn nuttige basiscijfers, maar de werkelijke bedrijfskosten worden bepaald door de opbrengst, de verbruiksartikelen en de servicerespons.
Denk eerst aan de verbruikszijde. Thermische verdampingssystemen gebruiken aluminiumdraad en gloeidraad- of smeltkroesverwarmers. Sputtersystemen vereisen doelen die eroderen in een karakteristiek profiel. Beide vereisen periodieke reiniging van de kamerwanden om afbladderen van de film te voorkomen. Een machine die gemakkelijk te openen, schoon te maken en te herladen is, zal een hogere effectieve uptime hebben dan een machine met een grotere nominale capaciteit maar lastige onderhoudstoegang.
Een andere verborgen kostenpost is procesontwikkeling. Als de leverancier u niet kan helpen de coatingcyclus op de geometrie van uw eigen onderdeel te optimaliseren, kunt u wekenlang intern experimenteren voordat u de vereiste reflectie en hechting bereikt. Vraag om coatingtests op representatieve monsters voordat u een bestelling ondertekent, en controleer of hetzelfde team ondersteuning biedt bij het oplossen van coatingproblemen na installatie.
Een autolicht-PVD-coatingmachine is een productiemiddel, maar het is ook de uiteindelijke kwaliteitspoort voor een optisch onderdeel. De machine bepaalt hoe efficiënt het licht van de lamp de weg bereikt, hoe de reflector thermische en omgevingsstress overleeft, en hoe consistent het product op schaal is.
Bij het selecteren van apparatuur is het de juiste weg om te beginnen met het onderdeel, en niet met de brochure. Definieer de reflectorgeometrie, het kunststofsubstraat, de vereiste reflectiviteit, de klimaattestspecificatie en de verwachte output. Breng deze vereisten vervolgens in kaart voor het vacuümsysteem van de machine, de coatingbron, de roterende armaturen en de procesbesturingen. En tot slot: bevestig dat de leverancier samen met de hardware praktische proceskennis kan overdragen.
Voor fabrikanten die autoverlichting betreden of bestaande lijnen upgraden, is een PVD-coatingmachine die is gebouwd rond lampspecifieke vereisten geen optionele verfijning. Het is de kern van een duurzaam, efficiënt en verdedigbaar verlichtingsproduct.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China