 E -mail:
 Tel:+86-13486478562

 Taal
Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
De kleur die bestand is tegen vochtigheid, schoonmaakchemie en dagelijks gebruik wordt bepaald lang voordat de kamerdeur sluit.
Badkamerkranenmakers investeren niet in een PVD-coatingmachine om onderdelen er duur uit te laten zien. Ze investeren om te voorkomen dat de afwerking na een paar maanden in gebruik vervaagt, afbladdert en niet voldoet aan de zoutsproeitests. Het verschil tussen een overlevende coating en een defecte coating is zelden de kleur op het doelmateriaal. Het gaat om de machineconfiguratie, de voorbehandelingslijn en de manier waarop batches worden geladen.
Kortom: duurzame PVD-afwerkingen op kranen, douchekoppen, handgrepen en accessoires zijn het resultaat van een dichte filmgroei, gecontroleerde substraattemperatuur en echt schone oppervlakken. Een machine die rond deze drie voorwaarden is gebouwd, vermindert het aantal afkeuringen en garantieclaims vanaf de eerste batch.
Badkameraccessoires leven in een lastige omgeving: hoge luchtvochtigheid, thermische cycli, afzettingen van hard water, zeepresten en schoonmaakproducten die chloor, citroenzuur of schuurmiddelen bevatten. Een decoratieve coating op een kraanlichaam moet deze allemaal weerstaan en tegelijkertijd een uniform metaalachtig uiterlijk behouden.
PVD-films voor badkamerafwerkingen zijn dun: gewoonlijk 1 tot 3 micrometer. Bij die dikte hebben prestaties niets te maken met de bulkdikte. Het wordt bepaald door dichtheid, adhesie en chemische inertie . Deze eigenschappen worden beoordeeld door blootstelling aan een neutrale zoutnevel gedurende 48 tot 96 uur, controles van de hechting met kokend water en schuurtesten met een CS-10-wiel.
Goed afgezette films met meerdere bogen of gesputterd bereiken doorgaans 1500 tot 2500 HV, vertonen geen micro-afbladdering aan de randen en houden de kleur na belichting binnen een gemeten tolerantie. Ze scheiden een kraan die jarenlang champagnegoud blijft, van een kraan die fragmentarisch wordt in de buurt van de afvoer.
Een PVD-film wordt gemeten in microns, maar de commerciële waarde ervan wordt gemeten in vermeden garantieclaims.
Deze combinatie van uiterlijk en uithoudingsvermogen behoort tot de grotere groep decoratieve PVD-coatingtoepassingen waar productieteams op vertrouwen voor badkameronderdelen van metaal, keramiek en kunststof.
Twee depositietechnologieën domineren de productie van badkamerhardware: multi-arc ion-plating en magnetronsputteren. Ze worden vaak gepresenteerd als alternatieven, maar ze beantwoorden verschillende vragen. Multi-arc ionenplating produceert dichte, zeer hechtende films en werkt goed op complexe driedimensionale vormen zoals kraanlichamen, klephendels en douchearmen. Het grootste nadeel zijn microdruppels, die het oppervlak kunnen opruwen als de kwaliteit van het doel niet wordt gecontroleerd.
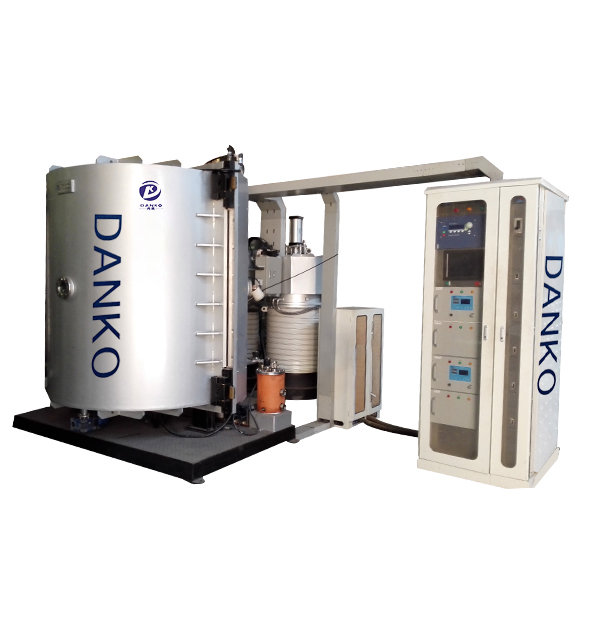
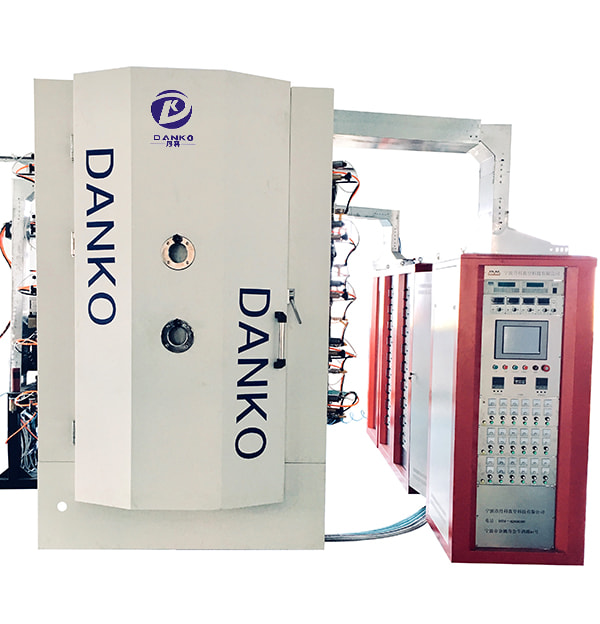
 PVD-vacuümcoatingsysteem voor sanitairdecoratie Dit PVD-systeem is gepositioneerd voor badkamerbeslag waar dichte, hechtende films van belang zijn. Het is geschikt voor complexe driedimensionale onderdelen zoals kranen en klephendels, als aanvulling op de bespreking van het artikel over multi-arc ion-plating. Bekijk Product →
Magnetronsputteren produceert gladdere films en behoudt de oorspronkelijke oppervlaktetextuur van geborsteld of gepolijst roestvrij staal. Het is de voorkeursroute voor grote vlakke stukken, douchepanelen en decoratieve afwerkingen waarbij de oppervlakteconsistentie belangrijker is dan de afzettingssnelheid. De wisselwerking is een lagere depositiesnelheid en een striktere doel- en gasdistributie.
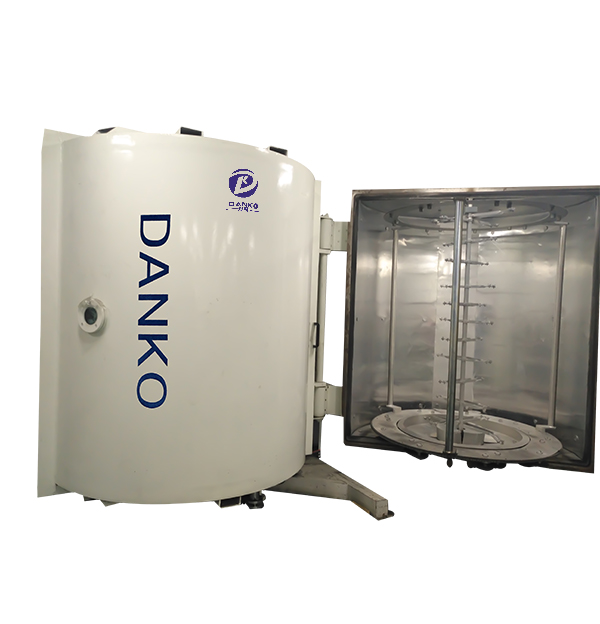
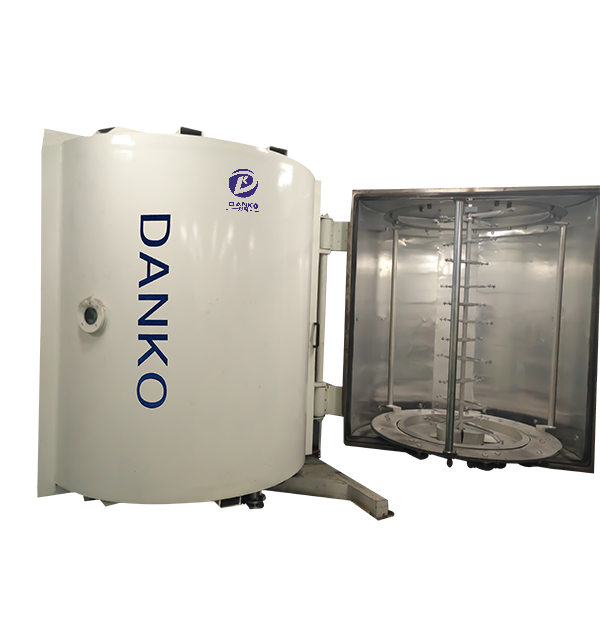
 MF Magnetron sputtercoatingapparatuur voor vlakke substraten Deze magnetronsputtermachine komt tegemoet aan de behoefte aan gladde films op grote, platte voorwerpen zoals douchepanelen en sierlijsten. Het brengt de filmkwaliteit in evenwicht met de depositiesnelheid, passend bij de vergelijking van coatingtechnologieën in het artikel. Bekijk Product →
Voor een gemengde badkamerproductlijn – gegoten kranen, buisvormige doucheframes, platte rozetten, gestempelde handgrepen – gebruiken veel fabrikanten beide technologieën, of kiezen er één nadat ze elke onderdeelfamilie in kaart hebben gebracht. Een leverancier die beide procestypen aanbiedt, vereenvoudigt die beslissing, omdat hetzelfde coatingrecept kan worden gevalideerd op onderdelen met een heel verschillende geometrie.
| Evaluatiefactor | Multi-arc ionenbeplating | Magnetron sputtert |
|---|---|---|
| Filmdichtheid | Hoog | Gemiddeld tot hoog |
| Hechting op driedimensionale onderdelen | Uitstekend | Goed |
| Gladheid van het oppervlak | Matig | Hoog |
| Typische badkameronderdelen | Kranen, kranen, douchearmen | Panelen, vlakke bekleding, onderdelen van geborsteld roestvrij staal |
| Afzettingspercentage | Hooger | Lager |
| Belangrijkste procesprobleem | Druppelcontrole | Doel- en gasdistributie |
De afwerkingen champagne goud, rosé goud, gunmetal en geborsteld nikkel zijn geen verven. Het zijn verbindingen die aan het substraatoppervlak worden gevormd: titaniumnitride voor goud, op zirkonium gebaseerde films voor champagne- en bronstinten, op chroom gebaseerde lagen voor zilvergrijs en koolstofhoudende films voor zwart. De zichtbare kleur hangt af van het doelmetaal, het reactieve gas, de gasstroom en de bias die tegelijkertijd op het werkstuk wordt uitgeoefend.
Daarom onthult kleurconsistentie de kwaliteit van een coatingsysteem beter dan welke andere factor dan ook. Een kamer met betrouwbare massastroomregelaars, stabiel pompen en schone afdichtingen behoudt batch na batch dezelfde omstandigheden. Een kamer met zelfs een klein luchtlek gedraagt zich anders aan het begin en aan het einde van een dienst.
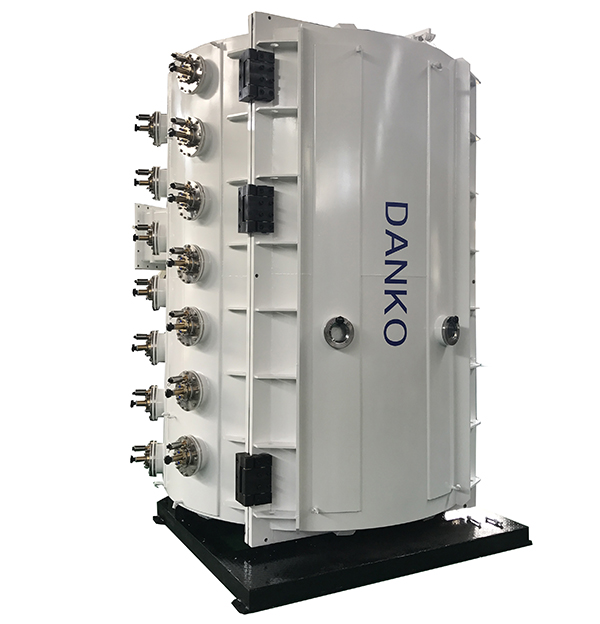
 Hardware-decoratie PVD-vacuümcoatingmachine voor kleurconsistentie Gekoppeld aan de focus van het artikel op kleuruniformiteit, legt deze machine de nadruk op stabiele vacuümomstandigheden en efficiënt materiaalgebruik. Het is relevant voor productiebatches waarbij herhaalbare decoratieve afwerkingen van hardwareonderdelen essentieel zijn. Bekijk Product →
Info Meet de kleur op decoratieve hardware met een spectrofotometer ingesteld op CIELAB-waarden onder een D65-lichtbron. Een productietolerantie van ΔE ≤ 1,5 ten opzichte van het goedgekeurde mastermonster is realistisch; Als u strengere waarden eist zonder de substraatafwerking te controleren, wordt de lijn zeer moeilijk te exploiteren.
De afwerking van het substraat is net zo belangrijk als de kamer. Een geborsteld oppervlak met een onstabiele Ra-waarde zal er onder dezelfde coating anders uitzien, omdat de film dun genoeg is om de oppervlaktetextuur te volgen. Voor een consistente kleur controleert u de voorbereiding van het oppervlak voordat het onderdeel de kamer binnengaat, inclusief de laatste polijststap en reinigingsspoeling.
Zodra de onderdeelmix en doelkleuren zijn gedefinieerd, wordt de selectie beperkt tot configuratie. Begin met de kamergeometrie: lange doucherails en grote panelen vereisen diepte en hoogte die compacte machines niet bieden. Onderzoek vervolgens het rotatiesysteem: planetaire of meerassige rotatie houdt de laagdikte uniform, terwijl statische belasting zichtbare variaties van voor naar achter op complexe onderdelen creëert.
Vacuümprestaties verdienen speciale aandacht. Het pomppakket – oliediffusiepompen of turbomoleculaire pompen met draaischuif- of wortelsuppletiepompen – bepaalt zowel de cyclustijd als de filmkwaliteit. Luchtlekken komen tot uiting in de vorm van modderige kleuren, slechte hechting en procesafwijking. Voer een lektest uit als acceptatiecontrole; productieteams die dit overslaan ontdekken het probleem meestal tijdens de eerste kleuraudit.
Waarschuwing Schoonmaken is geen naschrift. De duurste coatingkamer veroorzaakt hechtingsproblemen als de voorbehandelingslijn de tekenolie, vingerafdrukken en polijstresten niet kan verwijderen. Controleer de reinigingslijn voordat u de coatingmachine in gebruik neemt.
De coatingmachine zelf is vaak 40 tot 50 procent van de werkelijke projectkosten. De rest bevindt zich in de reinigingslijn, droogoven, stellingstations, doelinventarisatie, procesontwikkeling en kwaliteitscontrole. Faciliteiten die de volledige investering plannen, genieten van een vlottere inbedrijfstelling dan faciliteiten die later componenten toevoegen.
De exploitatiekosten zijn even voorspelbaar: het beoogde verbruik, reactieve gassen, elektriciteit, vacuümpompolie en routineonderhoud. Naarmate het productievolume groeit, komt het verbruiks- en energieaandeel van de coatingkosten per stuk tot een stabiel cijfer dat vóór de aankoop kan worden gemodelleerd.
Succes Een middelgrote fittingenfabriek die ongeveer 2.000 verzinkte stukken per dag draait, kan het aantal afgekeurde oppervlakteafwerkingen terugbrengen van 6 tot 8 procent tot 1,5 tot 2 procent met een gevalideerd PVD-proces en hetzelfde personeel voor de afhandeling van onderdelen. Bij een gemiddelde bestelwaarde van enkele dollars per stuk wordt de investering in de coatinglijn doorgaans binnen 18 tot 30 maanden terugverdiend.
Twee budgetfouten herhalen zich bij bedrijven. De eerste is het te weinig specificeren van het vacuümpomppakket om aanschafkosten te besparen, waardoor elke cyclus wordt verlengd en de kleurherhaalbaarheid wordt verminderd. De tweede is het kopen van een machine zonder procesondersteuning; decoratieve PVD is geen kwestie van instellen en vergeten tijdens de eerste productiemaanden.
Gevaar Een te kleine vacuümpomp vertraagt niet alleen de cyclus. Het verhoogt de basisdruk, verschuift de reactieve gasverhoudingen en maakt elke batch iets anders. Dat is de manier waarop een budgetmachine uiteindelijk meer kost aan benzine, herbewerking en gemiste leveringen.
Voordat u een configuratie kiest, brengt u uw onderdelen in kaart met de uitrustingsbereik aangeboden door de leverancier en definieer samen met uw procesteam acceptatielimieten.
PVD voor badkamerbeslag is niet langer een niche-alternatief. Het is het standaardantwoord op vragen over milieuvriendelijkheid, slijtvastheid en esthetische consistentie. De fabrikanten die het goed doen, beginnen niet met een machine. Ze beginnen met een afwerkingsspecificatie, testen hun eigen onderdelen onder reële omstandigheden en kiezen pas daarna een coatingsysteem dat het procesvenster batch na batch kan vasthouden.
Die reeks — specificatie, validatie en machineselectie – is precies de volgorde waarin een competente apparatuurbouwer u moet begeleiden. Wanneer de coating de badkamertest overleeft, wordt al het andere in de lijn eenvoudiger.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -mail: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China