Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Procestechniek
Een coatingcyclus is een keten van gecontroleerde vensters in plaats van een enkele handeling. Dit is hoe pump-down, ontgassen, ionenetsen, depositie en koeling in elkaar passen op een echte productielijn, en waar dunne films meestal verloren gaan.
Verwijder de hardware en een vacuümcoatingmachineproces doet één taak: het verwijdert alles uit de kamer waar je niet om hebt gevraagd, en laat vervolgens een gekozen materiaal onder gecontroleerde energie op het oppervlak van het onderdeel aankomen. De film die je krijgt is het resultaat van drie variabelen: achtergronddruk, ionenenergie op het substraat en de snelheid en tijd van afzetting. Elke andere instelling, van argonstroom tot malrotatie, is slechts een manier om deze drie af te stemmen.
Daarom kunnen twee winkels "hetzelfde" PVD-recept gebruiken en verschillende resultaten zien. Een kamer die op 3 x 10⁻³ Pa wordt gehouden zonder substraatverwarming draagt nog steeds een waterdampbelasting die concurreert met de coating om hechtingsplaatsen. Dezelfde kamer bij 4 x 10⁻⁴ Pa gedraagt zich na goed uitbakken als een andere machine. Druk alleen is niet het getal dat ertoe doet; de verhouding tussen de restgasbelasting en de depositiesnelheid is.
Vacuüm is niet het doel van het proces. Het is het filter dat bepaalt wat er nog meer in aanraking mag komen met het onderdeel voordat de film dat doet.
De meeste batchcycli volgen dezelfde volgorde, of de machine nu gebruik maakt van kathodische boog, magnetronsputteren of thermische verdamping. De verschillen bevinden zich in het midden van de cyclus, niet aan het einde.
Veiligheidsopmerking: Ontlucht een hete kamer nooit rechtstreeks naar de atmosfeer en omzeil nooit deurvergrendelingen om een paar minuten te besparen. Een hete lading die in aanraking komt met vochtige lucht zal oxideren, en dezelfde kortere weg bij een groot systeem stelt operators bloot aan hete armaturen en bewegende pompassemblages.
De middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
| Methode | Werkdruk | Typische filmdikte | Belangrijkste procesrisico |
|---|---|---|---|
| Dermal evaporation | 10⁻³–10⁻² Pa | 0,2–1 µm | Zichtlijnafzetting en zwakke dekking op complexe vormen |
| Kathodische boog | 5 x 10⁻² – 5 x 10⁻¹ Pa | 1–5 µm | Macrodeeltjes en druppels komen in de film terecht |
| Magnetron sputtert | 0,1–1 Pa | 0,5–3 µm | Langzame en reactieve doelvergiftiging |
| DLC / plasma-geassisteerde CVD | 0,1–1 Pa with hydrocarbon gas | 1–3 µm | Hoge filmspanning en hechting op stalen ondergronden |
Een decoratieve lijn die kleurconsistentie nastreeft, blijft meestal hangen bij afzetting in meerdere bogen, terwijl een optische filterlijn helemaal geen boog kan gebruiken, omdat een enkele druppel de lagenstapel vernietigt. Processelectie is daarom een afweging tussen snelheid, oppervlaktekwaliteit en de geometrie van de onderdelen in het armatuur.
Procesdrift is zelden dramatisch. Het kruipt. Een machine die bij elke run dezelfde acht waarden registreert, kan een defect doorgaans binnen één of twee batches naar de oorsprong herleiden in plaats van binnen één of twee weken.
Praktische tolerantie: bij veel decoratieve lijnen is een werkdrukschommeling van plus of min tien procent onzichtbaar in het voltooide onderdeel, terwijl een biasdaling van 20 V de kleur van een TiN-film voldoende verschuift zodat een klant de batch kan afkeuren. Bepaal per film welke waarden een alarm opleveren en welke alleen een logregel opleveren.
De meeste coatingdefecten zijn procesdefecten en geen apparatuurdefecten, en ze verschijnen op voorspelbare plaatsen.
Bekijk het patroon, niet het onderdeel: één afgewezen stuk behandelt meestal schade. Hetzelfde defect dat batch na batch op dezelfde malpositie verschijnt, is een kamersignatuur – gasstroom, schildconditie of rotatie – en extra reiniging zal dit niet oplossen.
De part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
Snijgereedschappen, vormmatrijzen en transmissiecomponenten hebben 1–5 µm harde nitride- of koolstofgebaseerde film nodig en een substraattemperatuur die hoog genoeg is om een metallurgische binding op te bouwen. Cycli duren lang, hechtingstests zijn niet onderhandelbaar en een speciaal platform voor harde coating is meestal economischer dan het aanpassen van een decoratieve machine.
Reflectoren en lampbehuizingen combineren een basislaag, een aluminium reflecterende laag en een beschermende toplaag. De basislaag is net zo belangrijk als het metaal, omdat deze vormsporen verbergt die anders door een spiegelafwerking zichtbaar zouden zijn. Velgen, sierstrips en badges volgen dezelfde logica, waarbij kleurconsistentie het belangrijkste acceptatiecriterium is.
Fittingen, serviesgoed, horlogebandjes en deurbeslag leven of sterven op het gebied van kleurherhaalbaarheid, uniformiteit over gepolijste oppervlakken en in toenemende mate op het gebied van anti-vingerafdrukprestaties. Sputteren geeft een betere controle over kleur en dikte dan boogafzetting, ten koste van een langzamere cyclus en zorgvuldiger doelonderhoud.
Het leegpompen en ontgassen kan 30 tot 50 procent van een batchcyclus in beslag nemen, en de afzetting neemt vaak minder dan de helft van de kloktijd in beslag. Deze verhouding verklaart waarom het malontwerp, de belastingsdichtheid en de pompsnelheid per onderdeel meer kosten dan een marginale winst in depositiesnelheid. Wanneer de cyclustijd een beperking wordt, zijn de eerlijke opties een grotere kamer, een tweede batchpositie of een continu inline-systeem voor onderdelen die in één richting kunnen worden verwerkt.
De bedrijfskosten zitten ook verborgen in het werk dat niemand plant: pompolie verversen, doelvervanging en -gebruik, uitvaltijd van schildreiniging en de stroom die wordt afgenomen door diffusiepompen die tussen de diensten door warm blijven. Een machine die technisch capabel is, maar wekelijks mechanisch ingrijpen vereist, levert zelden de laagste kosten per gecoat onderdeel op. Dat is het praktische argument voor het meten van apparatuur aan de hand van uw eigen onderdelenmix en batchgrootte, zoals besproken in deze handleiding hoe u een PVD-vacuümcoatingmachine kiest , voordat de totale depositiepercentages worden vergeleken.
Een volwassen coatingproces is in de beste zin saai. De basisdruk keert in dezelfde tijd terug naar hetzelfde cijfer, de kleurmetingen blijven binnen een smalle band tijdens ploegendiensten en de onderhoudsintervallen zijn voorspelbaar in plaats van reactief.
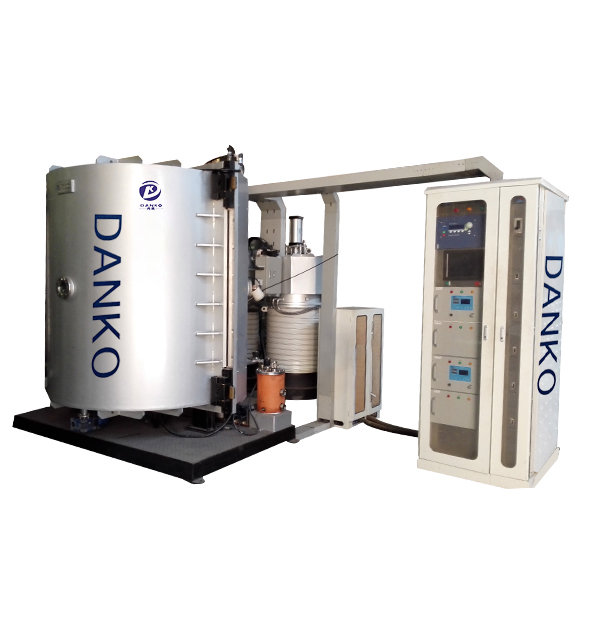
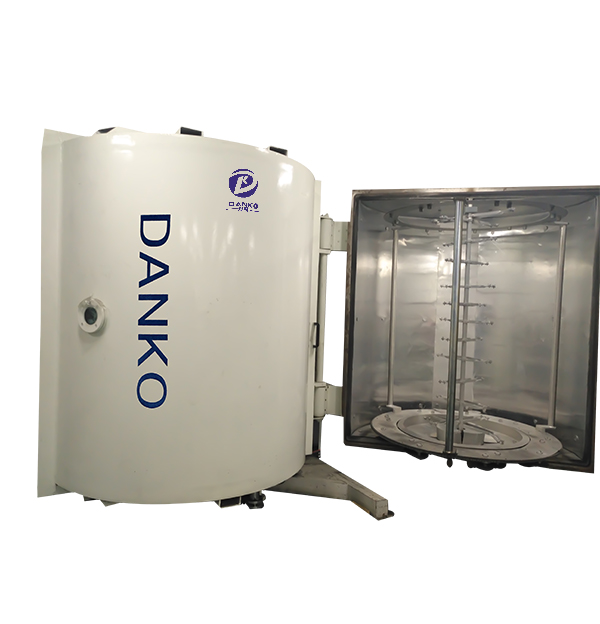
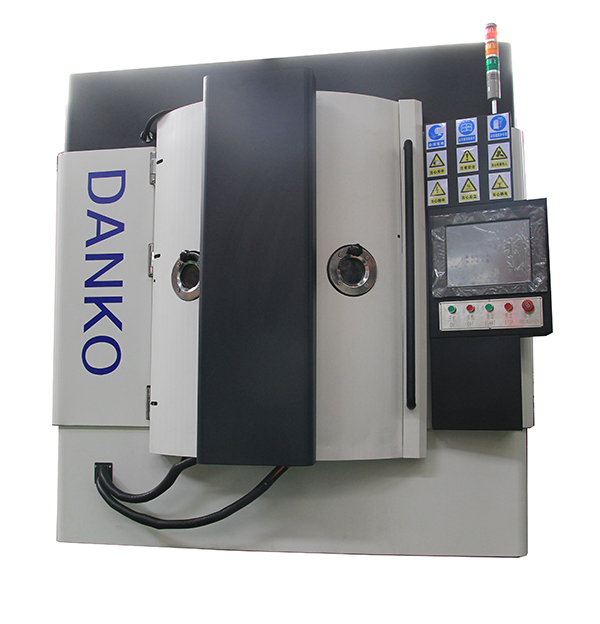
Voor fabrikanten die nieuwe capaciteit specificeren, betekent dit dat ze een gedocumenteerd procesvenster moeten kopen in plaats van een kamer met een doel erin. PVD vacuümcoatingsystemen moet worden beoordeeld op basis van hoe herhaalbaar ze druk, bias en temperatuur vasthouden gedurende een volledige productiedag, omdat die drie cijfers zijn wat de film zich feitelijk herinnert.
Tekenen dat het proces onder controle is: verwerpt cluster rond handling in plaats van kamerposities, een nieuwe operator kan het recept volgen zonder heldendaden, en het eerste acceptabele deel van een dienst lijkt op het laatste van de vorige dienst.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China