Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
DLC-coatingmachine: wat het deponeert en hoe u er een kunt specificeren
Diamantachtige koolstof is geen coating die je per kilogram bestelt. Het is een afzettingsproces dat u opdracht geeft, en de kamer is slechts één variabele in die vergelijking.
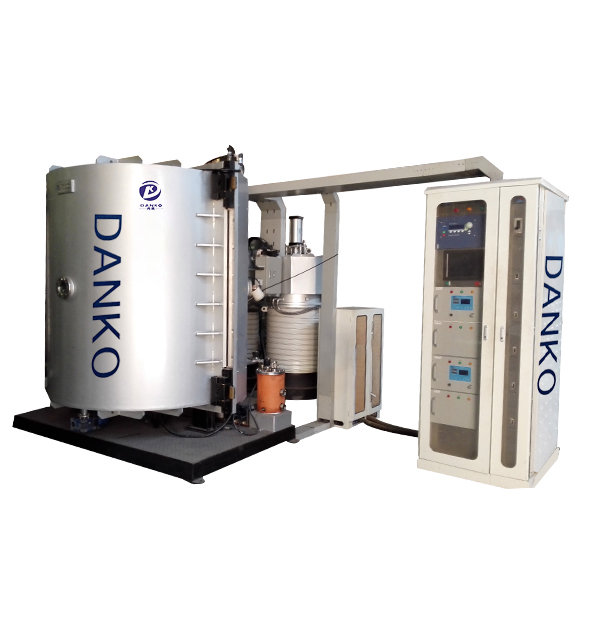
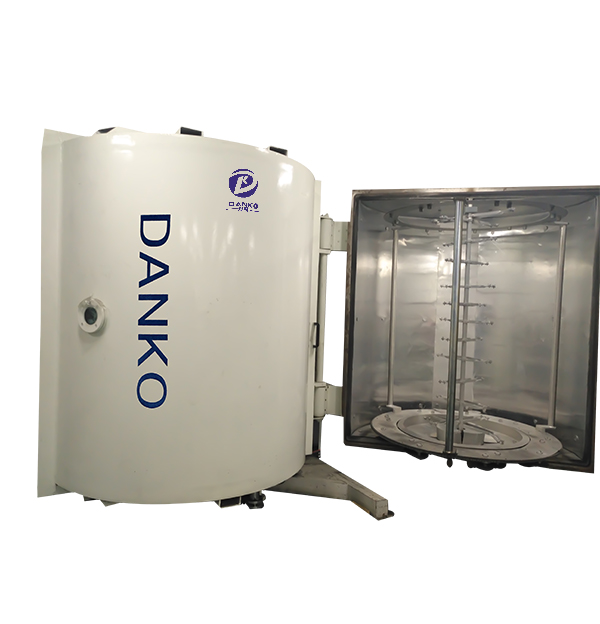
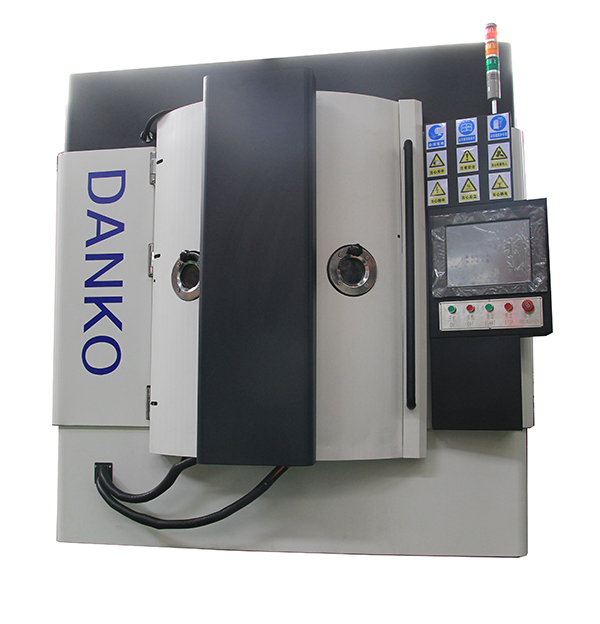
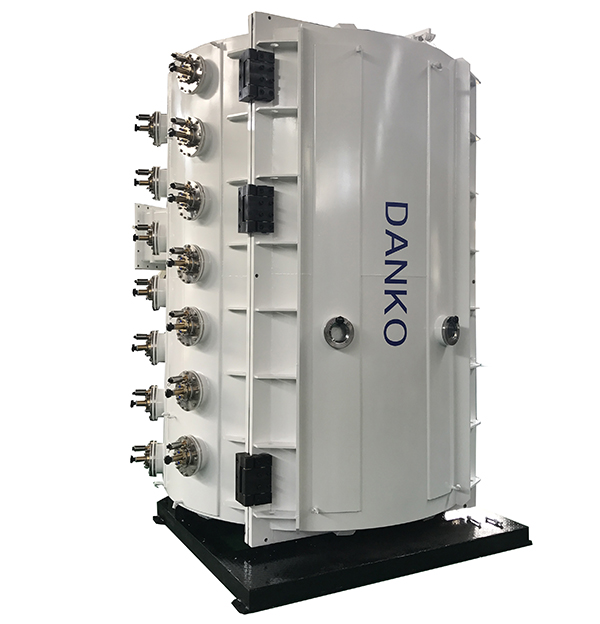
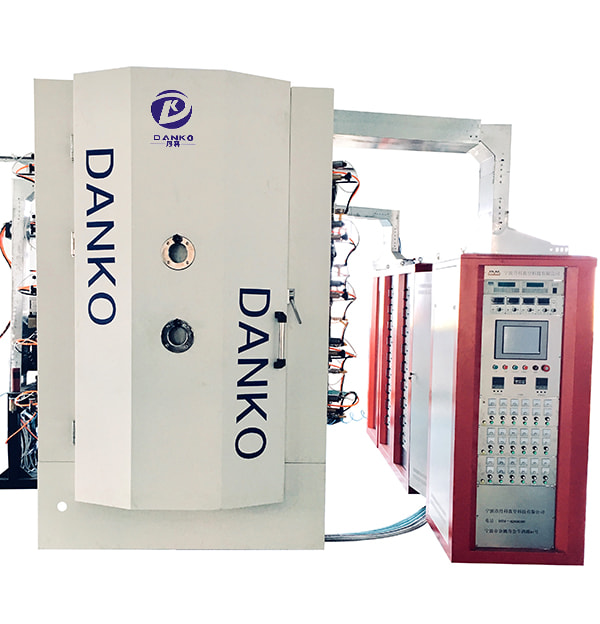
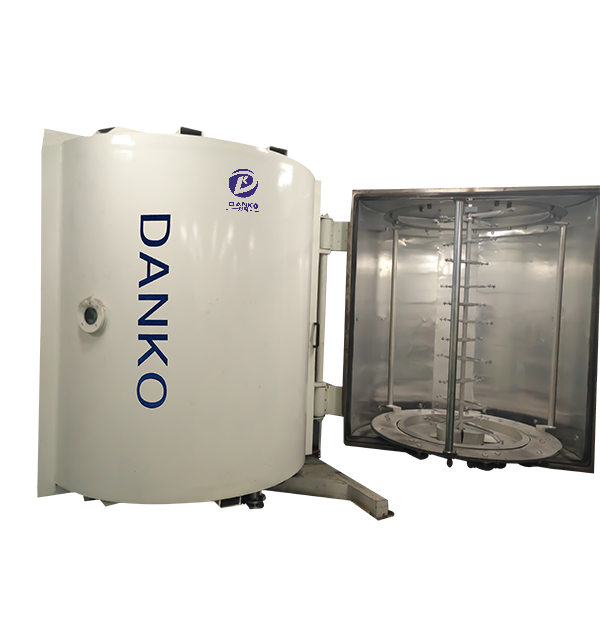
Een gereedschapswerkplaats die 40.000 geharde stempels per maand produceert, ziet elk kwartaal hetzelfde patroon: de snijkanten polijsten, de bramen groeien en de persoperator begint met het opvullen van vulstukken. Als iemand uiteindelijk het onderhoudsboekje naast de gereedschapsfactuur legt, is de conclusie zelden dat het gereedschapsstaal verkeerd was. Het oppervlak was. EEN DLC-coatingmachine bestaat om dat oppervlak te fixeren met een koolstoffilm van een paar micrometer dik, en het specificeren ervan gaat minder over de kamergrootte dan over welke depositieroute uw onderdelen, uw toleranties en uw productieritme daadwerkelijk kunnen overleven.
DLC staat voor diamantachtige koolstof, maar de naam overstijgt de eenvoud. Wat de kamer afzet is een amorfe koolstoffilm waarvan het gedrag voortkomt uit de verhouding tussen sp2-bindingen, die grafietachtig zijn, en sp3-bindingen, die diamantachtig zijn, plus wat voor waterstof of metaal dan ook opzettelijk wordt gelegeerd. Die verhouding is een procesvariabele, geen catalogusitem. Twee machines die beide "DLC" draaien, kunnen films produceren die zich in een glijdend contact niet hetzelfde gedragen.
Gehydrogeneerde DLC, meestal geschreven als a-C:H, wordt afgezet uit een koolwaterstofgas en komt doorgaans tussen 15 en 30 GPa terecht. Waterstofvrije tetraëdrische koolstof, ta-C, komt van een grafiekathode en loopt hoger, gewoonlijk 40 GPa en hoger. Ter vergelijking: hard chroom ligt in de buurt van 8 tot 10 GPa, en de droge glijdende wrijvingscoëfficiënt van DLC ligt tussen ongeveer 0,05 en 0,2, tegenover ongeveer 0,5 voor chroom. Deze twee cijfers zijn de reden waarom een gecoate pons langer meegaat dan een ongecoate pons met een marge die de klant op de onderhoudskalender opmerkt.
Dikte is waar optimisme duur wordt. Beneden ongeveer 0,5 micrometer neemt de levensduur van de slijtage af. Boven ongeveer 5 micrometer begint de interne drukspanning te winnen en delamineert de film in vlokken die op een fabricagefout lijken, maar eigenlijk een procesbeslissing zijn die maanden eerder is genomen. Productie-DLC ligt normaal gesproken tussen de 1 en 4 micrometer. Daarom verdient de uniformiteit van de dikte over de batch meer aandacht dan het piekhardheidscijfer dat in een brochure wordt afgedrukt.
De meeste DLC-coatingmachines op de markt volgen een van de vier routes. De verschillen komen tot uiting in de haalbare hardheid, de substraattemperatuur en hoe vergevingsgezind het proces is wanneer een onderdeel een moeilijke geometrie of een nauwe maattolerantie heeft.
| Route | Koolstof bron | Substraat temperatuur | Hardheidsbereik | Waar het zijn brood verdient |
|---|---|---|---|---|
| PECVD (a-C:H) | Koolwaterstofgas | 150 tot 250 C | 15 tot 30 GPa | Gereedschappen, mallen, hittegevoelig staal |
| Sputteren uit grafiet | Stevig grafietdoel | 150 tot 300 C | 10 tot 25 GPa | Precisieonderdelen, spanningsarme films |
| Kathodische boog (ta-C) | Grafiet kathode | 100 tot 200 C | 40 tot 80 GPa | Snijgereedschappen, slijtvaste contacten |
| Hybride boog plus sputteren | Grafiet plus metalen doelen | 150 tot 250 C | 15 tot 40 GPa | Doped DLC voor auto- en schuifonderdelen |
De routekeuze wordt meestal bepaald door twee beperkingen: de maximale temperatuur die uw substraat kan verdragen, en of u een gladdere of hardere film nodig heeft. Een geharde lagerloop bij 60 HRC en een dunne aluminium beugel delen niet hetzelfde thermische budget. Dezelfde filmchemie kan overal worden aangepast staal-, carbide- en aluminiumsubstraten door de voorspanning aan te passen en een metalen tussenlaag toe te voegen. Daarom wordt het interfaceontwerp net zo zorgvuldig besproken als de koolstoflaag zelf.
Een specificatieblad is een onderhandelingsdocument. Dit zijn de waarden die de moeite waard zijn om op schrift te stellen, omdat ze allemaal betrekking hebben op geld op de werkvloer.
Een coating die een hardheidstest doorstaat maar een krastest niet doorstaat, is geen harde coating. Het is een vertraagde garantieclaim op een onderdeel dat al is verzonden.
Hardheid is het gemakkelijkste cijfer om te citeren en op zichzelf het minst informatief. Een film van 45 GPa die na 2.000 slagen uiteenvalt, is slechter dan een film van 20 GPa die 200.000 slagen vasthoudt. Acceptatietests moeten daarom de hardheid combineren met een krastest, een Rockwell-hechtingscontrole en een echte slijtageproef op de daadwerkelijke onderdeelgeometrie.
De kamer zelf neemt minder ruimte in beslag dan de infrastructuur eromheen. Een middelgroot DLC-systeem neemt misschien 15 tot 30 vierkante meter in beslag, inclusief het pomppakket, de voedingen en de koelmachine, maar de praktische voetafdruk omvat ook een laad- en losgedeelte, een opslagmuur voor armaturen en reinigingsstations. Meestal zijn die reinigingsstations het echte knelpunt, en niet de coater.
Basisdruk, werkdruk en gaszuiverheid zijn procesvariabelen en geen onderhoudstrivia. Een kamer die langzaam 5 x 10⁻⁴ Pa bereikt, zal nog steeds onderdelen bedekken, maar resterende waterdamp verandert het waterstofgehalte van de film en de batch wijkt af van uw gekwalificeerde recept.
Onderdeelvoorbereiding is de meest voorkomende oorzaak van klachten over DLC. Vingerafdrukken, snijvloeistofresten en oxidelagen overleven een plasma-ets vaker dan iemand verwacht. Als uw proces geen gecontroleerde reinigingslijn vóór de coater heeft, reserveer er dan één. Het kost een fractie van de machinekosten en voorkomt de meeste hechtingsfouten die aan de machine worden toegeschreven.
DLC is een dunne film, geen reparatiemethode. Als een matrijs al 50 micrometer aan materiaal heeft verloren door slijtage, zal het coaten ervan de afmeting niet herstellen, en het coaten van een opnieuw geslepen oppervlak met de verkeerde afwerking zal binnen enkele dagen leiden tot hechtingsproblemen.
Het substraat bepaalt meer over de configuratie dan de coating. Drie brede groepen omvatten de meeste kopers, en een fabrikant zoals een bouwer van PVD- en DLC-vacuümcoatingapparatuur zal normaal gesproken vragen welke van hen uw productievolume vertegenwoordigt voordat u een kamer citeert.
Vingerfrezen, boren, tappen, ponsen en vormmatrijzen profiteren allemaal van een harde koolstoflaag met lage wrijving, maar ze vereisen een hoge hechting en, bij hardmetaal, een zorgvuldige tussenlaag om de diffusie van kobalt te beperken. Kathodische boogmachines domineren dit segment omdat de ta-C-hardheid de onderbroken snijbelastingen overleeft die zachtere films breken. De voorbereiding van de randradius is net zo belangrijk als de coating: een scherpe, ongepolijste rand concentreert de spanning en bezwijkt vroegtijdig.
Chirurgische messen, raspen en endoscopische componenten hebben een film nodig die door herhaalde sterilisatie hard, glad en chemisch stabiel blijft. PECVD-routes bij lage temperaturen zijn meestal geschikt, omdat veel instrumentlegeringen de oppervlaktetemperaturen die een boogproces veroorzaakt niet kunnen verdragen.
Onderdelen van de brandstofinjector, klepstoters, zuigerveren, tandwielen en lagers gebruiken gedoteerde DLC om de wrijving te verminderen zonder de hardheid van het basismetaal te veranderen. Deze onderdelen hebben meestal een hoog volume en een consistente geometrie, dus draagvermogen en cyclustijd wegen zwaarder dan procesflexibiliteit.
Vraag deze schriftelijk en bewaar de antwoorden bij de bestelbon. De antwoorden vertellen u meer over een leverancier dan welke fabrieksrondleiding dan ook.
De duurste clausule in een contract voor coatingapparatuur is een vaag acceptatiecriterium. Definieer het monstergedeelte, de testmethode en de drempelwaarde voordat de aanbetaling wordt betaald, en niet nadat de kamer is geïnstalleerd.
Een DLC-coatingmachine bereikt zelden het nominale vermogen in week één. De eerste maand gaat normaal gesproken naar het vaststellen van de reinigingsparameters, het bevestigen van de etsstap en het vinden van de voorspanning die een aanvaardbare hechting geeft op elk van de geometrieën van uw hoofdonderdelen. Verwacht monsters te coaten die het gebouw nooit verlaten, en verwacht dat de procesingenieur meer tijd besteedt aan de voorbereiding van het oppervlak dan aan de afzettingsinstellingen.
Het nuttigste dat u vóór de levering kunt doen, is productieonderdelen opsturen in plaats van gepolijste testbonnen. Een gepolijste coupon doorstaat vrijwel elke hechtingstest. Een versleten stempel met zijn originele warmtebehandeling en een echte randradius vertelt je wat de machine daadwerkelijk kan doen met de onderdelen die ervoor betalen.
Een realistische stijging: 30 procent van de nominale productie in maand één, 60 procent in maand twee en volledige productie in maand drie, waarbij in elke fase een gedocumenteerde dikte- en hechtingscontrole wordt geregistreerd.
Het kiezen van een DLC-coatingmachine komt neer op drie vragen: welke film uw onderdelen nodig hebben, welke temperatuur ze kunnen overleven en welke herhaalbaarheid uw klanten zullen accepteren. Beantwoord deze en de configuratie volgt vrijwel automatisch. Sla ze over en de kamer wordt een zeer dure manier om afval met een glanzende afwerking te produceren. De fabrikanten die dit goed doen, kopen niet het grootste systeem uit de catalogus. Ze kopen degene waarvan het procesvenster overeenkomt met de onderdelen waarvan ze al weten hoe ze ze moeten maken.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China