Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Zoutsproei-uren, rekmarkeringen en schaduwverschuiving bepalen of een partij hendels wordt verzonden. Het afzettingspercentage is slechts de derde vraag die een hardwarefabriek zou moeten stellen.
Een bekend tafereel op een hardwareproductievloer: een fabriek verplaatst de deurkrukken en beslagen van galvanisch verchromen naar PVD, keurt een fraai kopermonster goed en ziet vervolgens hoe ongeveer een derde van de onderdelen een 120 uur durende neutrale zoutsproeitest niet doorstaat, een paar weken na de serieproductie. Meestal neemt de coater de schuld op zich. In de meeste gevallen doet de kamer precies wat haar is opgedragen. De storing werd veroorzaakt door polijstmiddel dat in een gietstuk was achtergebleven, een tandcontactmarkering die in een corrosiepad veranderde, of een barrièrelaag die een fractie van een micron te dun was.
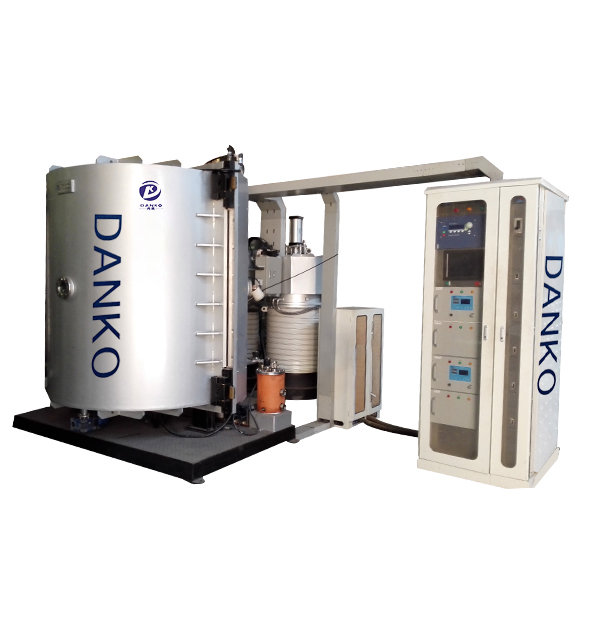
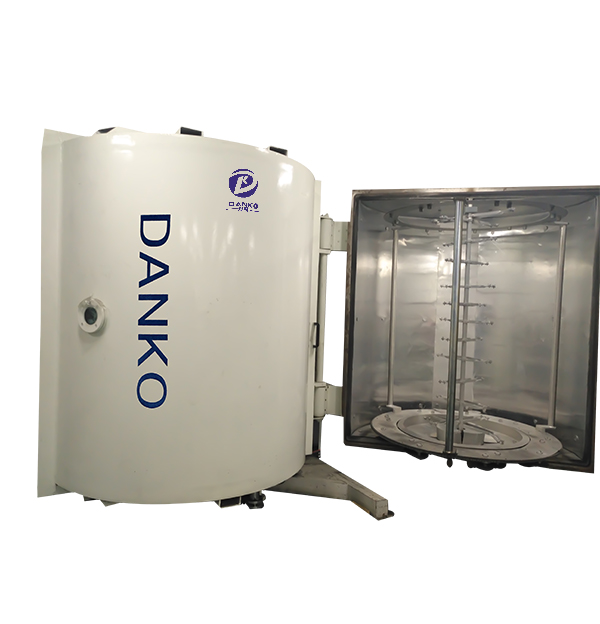
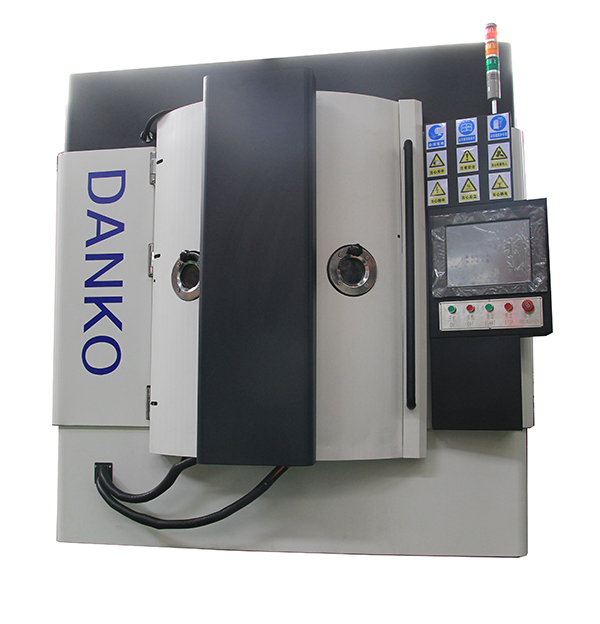
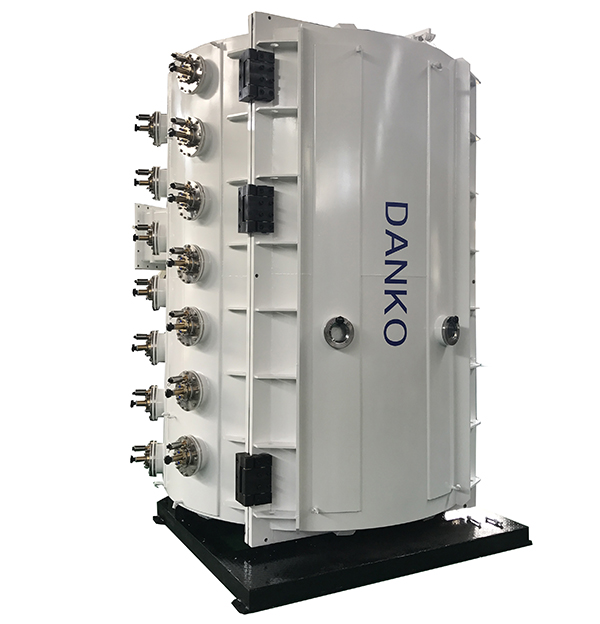
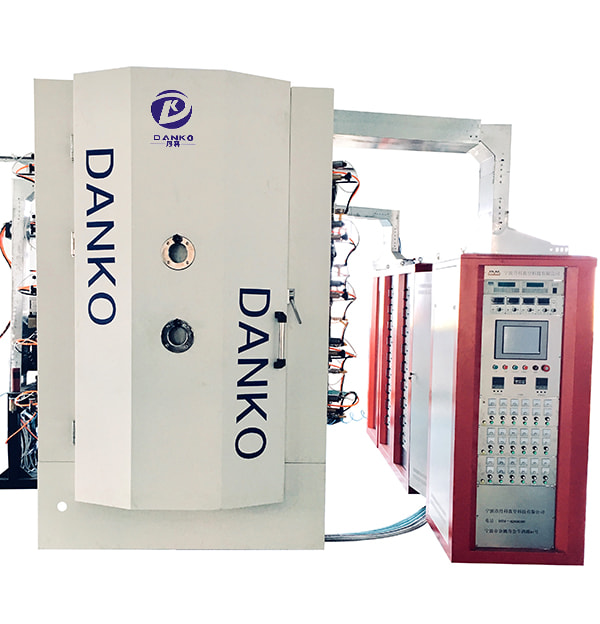
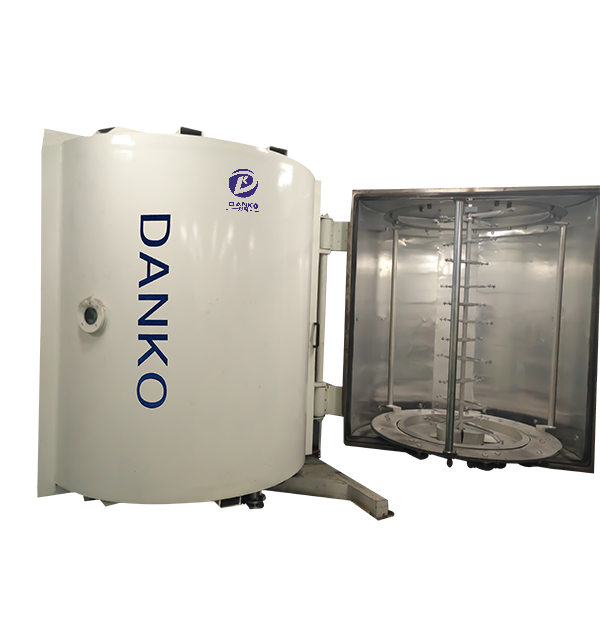
Wat volgt is wat een PVD-coatingmachine voor deurhardware anders moet doen dan een algemene decoratieve coater, hoe de depositieroute moet worden afgestemd op de afwerking en welke acceptatietests in het koopcontract horen voordat er geld van eigenaar verandert.
Conclusie eerst: de substraatmix, de temperatuurlimieten van de zinklegering en de corrosiegraad die u moet garanderen bepalen de configuratie veel meer dan de kamergrootte of de reputatie van de leverancier.
Een machine gekocht voor snijgereedschappen en later opnieuw gebruikt voor deurgrepen heeft normaal gesproken een ander rek, een andere bias-instelling en een extra laag nodig. Dat is eerder een procesverandering dan een apparatuurverandering, maar de machine moet daar wel vanaf het begin toe in staat zijn.
De meeste deurbeslagversieringen zijn gebaseerd op ionenbeplating met meerdere bogen, magnetronsputteren of een gecombineerde kamer met boog-, sputter- en verdampingsbronnen. De finish moet de route kiezen, en niet andersom.
Hoge ionisatie en goede werpkracht in uitsparingen maken boogbronnen tot het gebruikelijke werkpaard voor ZrN- en TiN-goud, TiAlN- en CrAlN-zwart en grijs, en TiCN- of ZrCN-brons. Omdat het plasma tot in de knokkel van een scharnier of de rand van een rozet reikt, tolereren booglijnen een lastige geometrie beter dan de meeste alternatieven.
Sputteren zorgt voor gladdere, dichtere films en houdt de kleur gelijkmatiger vast over een brede batch, wat van belang is als een catalogus verschillende tinten zwart of satijnnikkel vermeldt die moeten passen bij een bestaand assortiment. De verwerkingscapaciteit per doel is lager, dus sputteren wordt gekozen vanwege de afwerkingen die het kan bevatten in plaats van vanwege de ruwe snelheid.
Met een hybride kamer kan met één recept een stapel worden opgebouwd: een nitridelaag voor kleur, een op metaal of chroom gebaseerde laag voor corrosiebestendigheid en een dunne toplaag voor kras- of vingerafdrukbestendigheid. Voor gezinnen die goud-, zwart- en geborstelde tinten op dezelfde gegoten onderdelen mengen, vermindert die flexibiliteit het aantal speciale lijnen dat een fabriek nodig heeft.
Scharnierpennen, draaipunten, slotnokken en deursluiters hebben geen kleur nodig; ze hebben lage wrijving en slijtvastheid nodig. Harde films van het DLC- en CrN-type, uitgevoerd op slijtagegerichte apparatuur, verlengen de levensduur en worden normaal gesproken op een aparte lijn van de decoratieve onderdelen gecoat.
| Route | Typische afwerkingen | Het meest geschikt voor | Pas op voor |
|---|---|---|---|
| Multi-arc ionenbeplating | Goud, zwart, gunmetal, roze tinten | Gegoten hendels, rozetten, complexe profielen | Druppels; contactmarkeringen voor racks |
| Magnetron sputtert | Satijnnikkel, chroomachtig, matzwart | Platte afwerking, kleurconsistentie tussen batches | Lager tarief; doelvergiftiging |
| Arc plus sputter-hybride | Meerlaagse decoratieve stapels | Gemengde catalogi op één regel | Receptcomplexiteit; langere cyclus |
| DLC en harde nitride | Donkergrijs tot bijna zwart functioneel | Scharnierpennen, nokken, sluitmechanismen | Hechting op gehard staal |
Een hendel van 130 mm met een rozet van 22 mm is een lastig werkstuk: lang, dun en van alle kanten zichtbaar. Of de run winstgevend is, komt meestal neer op drie wedstrijdbeslissingen.
Bekijk de voorbehandeling, niet alleen de kamer. Polijstwas, siliconenresten en vingerolie overleven een zwakke ultrasone cyclus en worden na het coaten kleine gaatjes. Reinigingstijd en badchemie horen in hetzelfde gesprek als het afzettingsrecept.
Vraag om een rackproef met uw eigen onderdelen voordat u iets ondertekent. De tekening van het armatuur is vaak een groter aankooprisico dan de kamer zelf, en het is het item dat leveranciers het minst waarschijnlijk in detail citeren.
Alles wat de leverancier belooft, moet meetbaar zijn op een monsterbatch, in hun fabriek, met uw onderdelen in hun rek. Zes controles dekken het grootste deel van het risico op deurbeslag.
Schaduwverschuiving is meestal een probleem met de gasbeheersing. Bij reactieve processen verschuiven kleine veranderingen in de reactieve gasstroom of de doelconditie de kleur. Gesloten regeling van het reactieve gas houdt een zwarte of gouden tint stabiel gedurende een lange dienst; een handmatig naaldventiel niet.
Als een hendel 240 uur zoutsproeien op zinkspuitgietwerk niet kan overleven, is de nauwkeurigheid van de goudkleur een detail waar niemand ooit over zal discussiëren.
Geef aan wie voor herbewerking betaalt en hoe batches worden geaccepteerd of afgewezen. Kopers van hardware beoordelen de afgewerkte handgreep, niet de coatingspecificatie, dus een ondertekend monster en een numerieke tolerantie zijn belangrijker dan een brochurebelofte.
Een decoratieve hardwarelijn werkt in cycli: leegpompen, verwarmen, etsen, bezinken, koelen, ontluchten. De rekening voor verbruiksartikelen omvat doelen en verdampingsdraad, procesgas en vervanging voedingen afgestemd op het bronmengsel, pompolie en slijtdelen voor luiken, afdichtingen en isolatoren.
Drie kostenhefbomen verdienen aandacht tijdens de evaluatie:
Doelselectie bepaalt ook uw kleurenpalet. Een recensie van gangbare PVD-doelmaterialen en de kleuren die ze produceren is een snelle manier om te testen of een leverancier eerlijk is over wat haalbaar is op het gebied van zink en roestvrij staal in dezelfde kamer.
Een specificatie die rond deze punten is opgebouwd, heeft de neiging het eerste contact met de productie te overleven.
Een acceptatierun van drie batches is de goedkoopste verzekering in het project. Het legt kleurafwijkingen, rackslijtage en cyclustijdverschuivingen bloot, terwijl de leverancier nog steeds een stimulans heeft om deze op te lossen.
Een PVD-coatingmachine voor deurbeslag is slechts de helft van de afwerking. De andere helft is een substraatspecifieke lagenstapel, een rek dat geen sporen achterlaat en een schoonmaaklijn die alles verwijdert wat de polijstkamer heeft achtergelaten.
Fabrieken die coating behandelen als een proces in plaats van als een aankoop, met numerieke toleranties, een ondertekend monster en een onderhoudskalender, krijgen hendels en scharnieren die bij de eerste run zoutnevel doorstaan. Planten die alleen op kamergrootte kopen, hebben de neiging dezelfde tekortkomingen bij elke nieuwe productfamilie te herontdekken. Begin met de corrosiegraad en de onderdeelgeometrie; de machinespecificatie wordt dan veel gemakkelijker om te schrijven, en veel gemakkelijker om achter te staan.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China