Productconsult
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Coatingapparatuur
Achter één zoekterm verschuilen zich twee verschillende machines, en het kiezen van de verkeerde familie kost veel meer dan het kiezen van de dure.
Een gereedschapswerkplaats die drie micrometer aluminium-titaannitride nodig heeft op vingerfrezen van 8 mm, zal daar nooit komen met een plasmaspuittoorts. Een gieterij die twee meter lange uitlaatcomponenten bedekt met 250 micrometer zirkoniumoxide zal daar met een boogverdampingskamer ook niet komen. Beide processen zijn plasma-keramische coating, beide worden onder die naam verkocht, en daarom zijn zoveel eerste offertes technisch correct en commercieel nutteloos.
De beslissingsregel staat voorop: leg de laagdikte, de substraattemperatuurlimiet en de onderdeelgeometrie vast voordat u een offerte leest. Deze drie variabelen elimineren vrijwel onmiddellijk één procesfamilie. Kamergrootte, aantal kathoden, pompstapel en prijs zijn details waarover achteraf kan worden onderhandeld.
Bij vacuümplasmaafzetting is plasma niet de coating. Het is het transportmedium. Een kathode wordt getroffen door een laagspanningsboog met hoge stroomsterkte bij ionenplating met meerdere bogen, of gebombardeerd door magnetisch opgesloten gasionen tijdens sputteren, en de damp verlaat de bron die al geïoniseerd is. Bij kathodische boogbronnen is de ionisatiefractie zo hoog dat het meeste van wat het onderdeel bereikt, als geladen deeltjes arriveert in plaats van als neutrale atomen.
Geladen deeltjes zijn de reden dat de film compact is. Een negatieve spanning op de substraathouder, doorgaans 50 tot 200 volt, versnelt die ionen naar het oppervlak met tientallen tot enkele honderden elektronvolt aan energie. Die impact pakt de groeiende laag in, sluit de porositeit en verankert deze aan het substraat. Voeg een reactief gas toe en het metaalplasma wordt een keramische verbinding op het oppervlak: stikstof voor TiN, CrN en AlTiN, acetyleen voor DLC en TiCN, zuurstof voor aluminiumoxide en zirkoniumoxide.
Hetzelfde plasma reinigt de onderdelen. Voordat de afzetting begint, sputtert een argonionenbombardement stap oxidelagen en residuen weg op atomair niveau. Hechtingsfouten zijn veel vaker terug te voeren op dit stadium dan op de coating zelf, vooral op roestvrij staal en gehard gereedschapsstaal.
Een citaat dat alleen zegt "PVD-coatingmachine" verbergt een tienvoudig verschil in filmdikte en honderden graden verschil in substraattemperatuur.
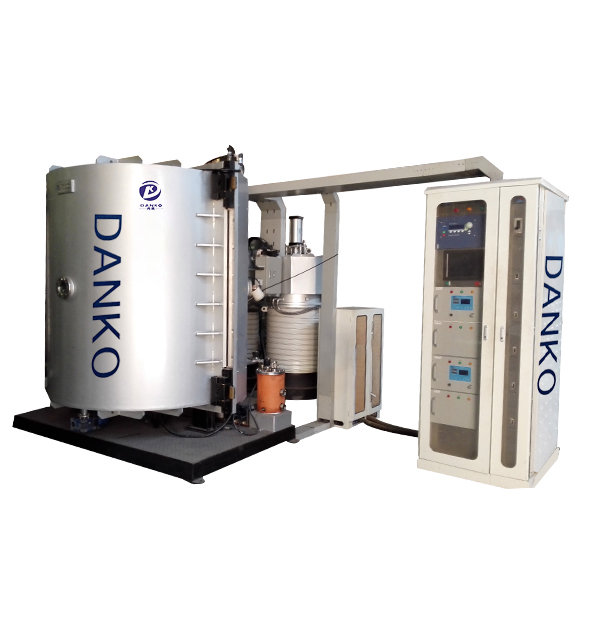
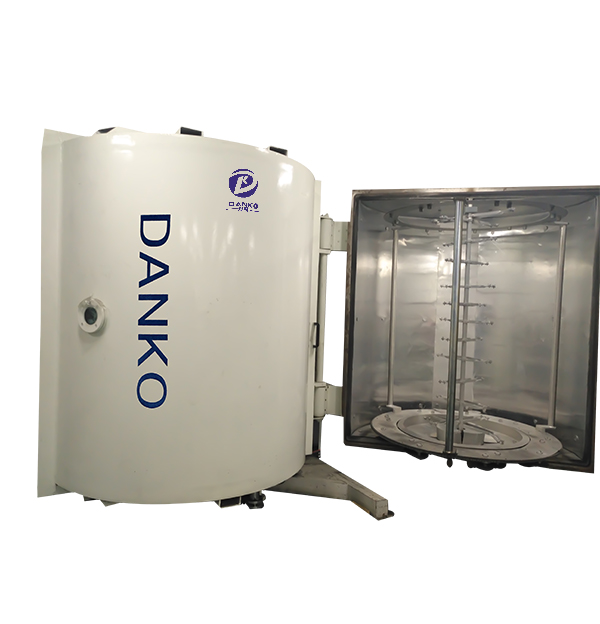
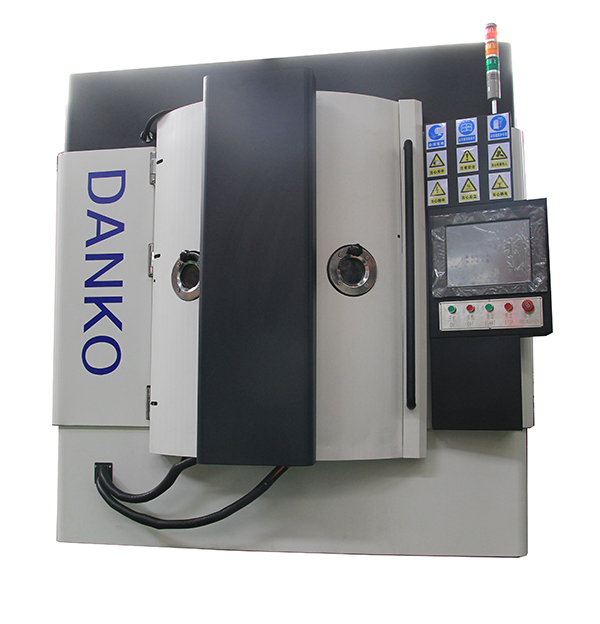
Voor nitridekeramiek op gereedschappen, mallen en slijtdelen blijft multi-arc ionenplating het werkpaard, omdat de afzettingssnelheden hoog zijn en de ionenenergie in het proces wordt ingebouwd in plaats van achteraf toegevoegd.
De twee families worden vaak als alternatief gepresenteerd. Het zijn niet zozeer concurrenten als wel verschillende antwoorden op verschillende vragen over dikte, temperatuur en afwerking.
| Criterium | Plasmaspray (APS) | Multi-arc ionenbeplating | Magnetron sputtert |
|---|---|---|---|
| Typische keramische film | Al2O3, ZrO2, Cr2O3, YSZ | TiN, CrN, AlTiN, TiCN, DLC | Al2O3, ZrO2, TiO2, ITO |
| Filmdikte | 100 tot 500 micrometer | 1 tot 6 micrometer | 0,05 tot 5 micrometer |
| Substraat temperatuur | 300 tot 500 graden Celsius en hoger | 200 tot 500 graden Celsius, regelbaar | 100 tot 300 graden Celsius |
| Coating structuur | Lamellair, porositeit van 3 tot 8 procent | Dicht, zuilvormig | Dicht, zeer glad |
| Afwerking als gecoat | Ruw, meestal daarna gemalen | Bruikbaar, polijstbaar | Spiegelachtig |
| Onderdeelgrootte | Zeer grote delen mogelijk | Beperkt door de vacuümkamer | Beperkt door de vacuümkamer |
| Veel voorkomende toepassingen | Uitlaatonderdelen, turbineafdichtingen, pompvoeringen | Gereedschappen, mallen, tandwielen, medische onderdelen, hardware | Optica, displays, oxidebarrièrelagen |
De derde en vierde kolom zijn beide vacuümprocessen, maar zijn niet uitwisselbaar. Boogbronnen zetten zich sneller af en houden de hechting op complexe geometrie vast. Sputterbronnen zetten langzamer neer, maar produceren gladdere films en een veel betere controle over de oxidestoichiometrie. Als het onderdeel een spiegelafwerking vereist of de film optisch helder moet zijn, wint sputteren. Als het een boor of een inzetstuk is, wint boog meestal qua kosten per onderdeel.
Zodra de procesfamilie is vastgesteld, wordt het specificatieblad een korte lijst met items die daadwerkelijk veranderen wat de machine voor uw onderdelen kan doen.
Voor oxidekeramiek zoals Al2O3, ZrO2 en transparante geleidende oxiden verschuift het specificatiegesprek van hardheid naar stoichiometrie, omdat de film elektrisch of optisch correct moet zijn in plaats van simpelweg slijtvast.
Keramische PVD-films verdienen hun prijs waar drie omstandigheden elkaar overlappen: slijtage of corrosie verkort de levensduur van een onderdeel, de oppervlakteafwerking is van belang en het onderdeel kan de spuittemperaturen of een galvaniseerlijn niet overleven.
Een AlTiN- of TiCN-laag van 2 tot 4 micrometer verlengt de levensduur van vingerfrezen, boren en vormmatrijzen tot veel meer dan wat ongecoat of ongehard staal oplevert, en wordt aangebracht bij temperaturen waarbij de warmtebehandeling van het gereedschap intact blijft. De rekenkunde is eenvoudig: één machine kan duizenden gereedschappen per maand behandelen voor een fractie van wat een nieuwe slijpcel kost.
Lagers, tandwielen, spindels en schroefcompressorrotoren profiteren van wrijvingsarme DLC of slijtvast CrN. Hier is de beperkende factor meestal temperen. Als een onderdeel werd getemperd op 200 graden Celsius, moet de coatingcyclus daaronder blijven, wat de specificatie in de richting van boog- of sputteren duwt met strak gecontroleerde bias-verwarming.
Chirurgische mesjes hebben een coating nodig die de rand niet stomp maakt, dus 1 tot 3 micrometer is het praktische venster. Aan de decoratieve kant zijn anti-vingerafdruk- en gekleurde keramische lagen op sanitair, serviesgoed, horlogebandjes en architecturale hardware veel meer afhankelijk van de kleurconsistentie van batch tot batch dan van de maximale hardheid.
Een vacuümplasmasysteem is een productiemiddel, dus het gaat om de kosten per gecoat onderdeel, niet om de factuur. Twee offertes met een prijsverschil van 40 procent kunnen volledig omkeren zodra de omvang van de lading, de cyclustijd en de levensduur van de verbruiksartikelen in dezelfde berekening worden meegenomen.
Zet de acceptatietest in het contract en voer deze uit op uw eigen onderdelen, niet op de demonstratiebonnen van de leverancier. Een werkbaar pakket omvat:
Bevestig tegelijkertijd de toeleveringsketen van slijtageonderdelen. Kathodes, boogvoedingen, bias-voedingen, diffusie- of turbomoleculaire pompen, pompolie, doelen en verdampingsdraden hebben allemaal een beperkte levensduur, en een machine die drie maanden op een doel wacht, is een machine die geen winst oplevert. Het helpt om de volledige uitrusting en verbruiksartikelen op één plaats, zodat de kamer en haar reserveonderdelen deel uitmaken van dezelfde onderhandelingen.
Niets van dit alles vereist diepvacuümfysica. Voordat de eerste offerte binnenkomt, moet worden beslist of het onderdeel een dunne, dichte keramische film of een dikke poreuze keramische laag nodig heeft. Elke andere keuze over een plasma-keramische coatingmachine volgt uit dat ene antwoord: kamergeometrie, aantal kathoden, pompstapeling, gasregeling en uiteindelijk de prijs.
Als de volgende stap het begrijpen is hoe het proces zich gedraagt op echte productieoppervlakken, is dit overzicht van hoe plasmacoating de oppervlaktebehandeling verandert is een praktisch startpunt voordat u offertes gaat vergelijken.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China